
合金管、不锈钢管、碳钢管堆在一起,施工时分不清规格,几年后要追溯又是哪一批——这两件事最后都得靠管身上的字来解决。直接给结论:零散、大口径、产量又不大的管件,普通墨盒式小字符手持机不够用,一是字高不够,二是白墨容易堵,三是要贴着弧面走容易歪;这种工况要么上点阵式大字符手持机,要么在产量足够时把标识放进产线。
先给结论: 管径大、批量小、要在料场逐根打,先看三件事——字够不够大、白墨扛不扛堵、贴着弧面走稳不稳。三样缺一样,手写和模板省下来的钱,后面都会补回去。
一、钢管为什么必须逐根打,整捆挂标签不行吗?
钢管标识的核心是“一根一个身份”,整捆挂一张标签做不到。我们在管材客户现场看到的标识内容就三类:规格(如 Φ114×4.5)、炉批号或批次号、执行标准。
整捆挂标签,在三个环节会失效。切割下料以后,标签留在捆上,单根没有身份;现场配管时工人只看管身,不看吊牌;材料复验和竣工资料要按根对应时,吊牌早就进不了档案。
管材规格一多,这个问题更明显:同一批货里 3 种壁厚、5 种长度混放,只有管身上的字能对上图纸。所以逐根打不是讲究,是结算、复验和售后追溯都要用。
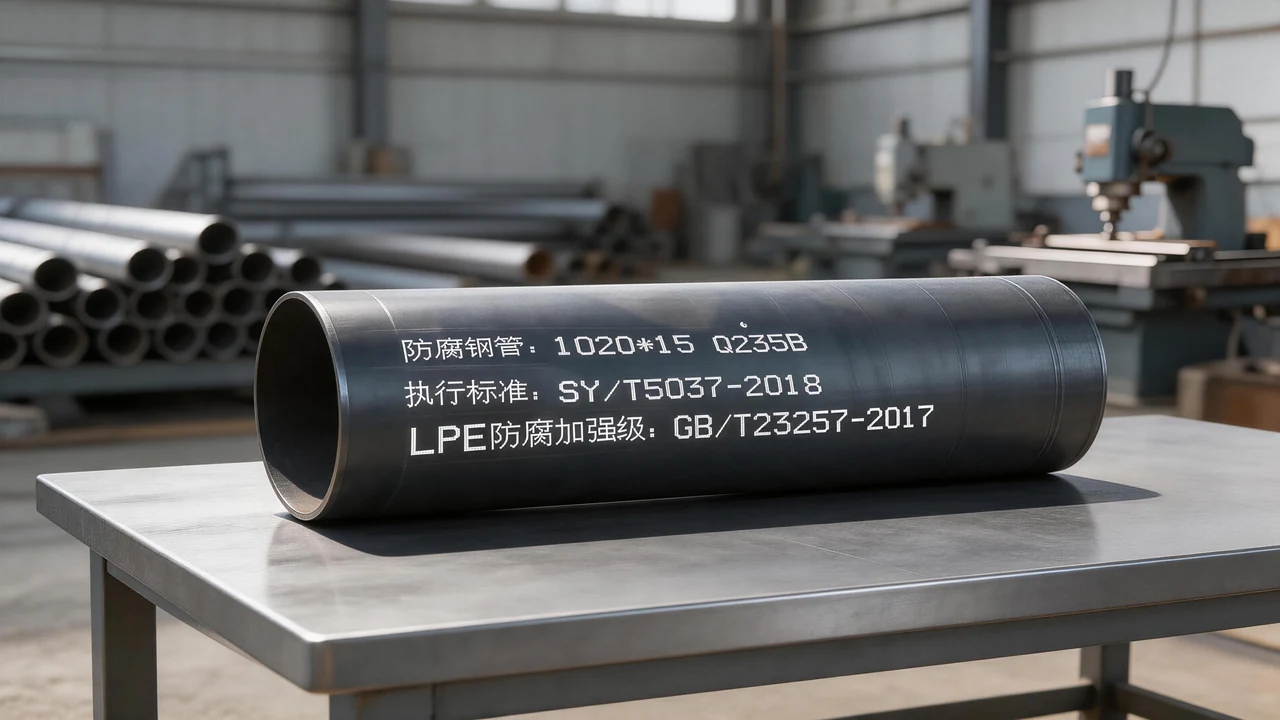
管身标识一般就是规格、批次和执行标准三类信息,逐根打才追得到单根。
二、手写和模板,为什么撑不住?
手写和模板的共同问题是“改一次信息就要重来一遍”。量小的时候看着省,量一上来,时间和出错成本都回来了。
手写慢,而且不规范。同一个规格,3 个人写出 3 种样子,远看认不出来,复验时还要一个个对。模板改一次信息就要换一块板,规格一多,模板堆一堆,找板比打字还费时间。钢管表面常有氧化皮、防锈油和灰尘,手写和模板都容易糊。
这是我们在现场看到的常见情况,不是统计结论。量真的很小、一年打不了几十根,手写也不是不能接受,只是别指望它规范、可追溯。
三、墨盒式小字符手持机,卡在哪四个地方?
墨盒式小字符手持机在钢管上有四个具体问题:打滑走歪、白墨易堵、字太小、室外不耐用。这四条不是参数表上的差别,是现场一天下来能摸到的差别。
第一,打滑、走歪。管面是圆弧,手持机贴着走,手一抖字就歪,读码和复核都受影响。第二,白墨容易堵。深色管上要看得清,通常得用白墨,墨盒式机器喷嘴小,白墨颗粒相对粗,停一会儿再打就容易断线。第三,字太小。大口径管材架在管架上,2 米开外要看清规格,字小了就得凑近。第四,室外不耐用。料场、工地粉尘多、碰撞多,墨盒和喷头露在外面,容易受损。
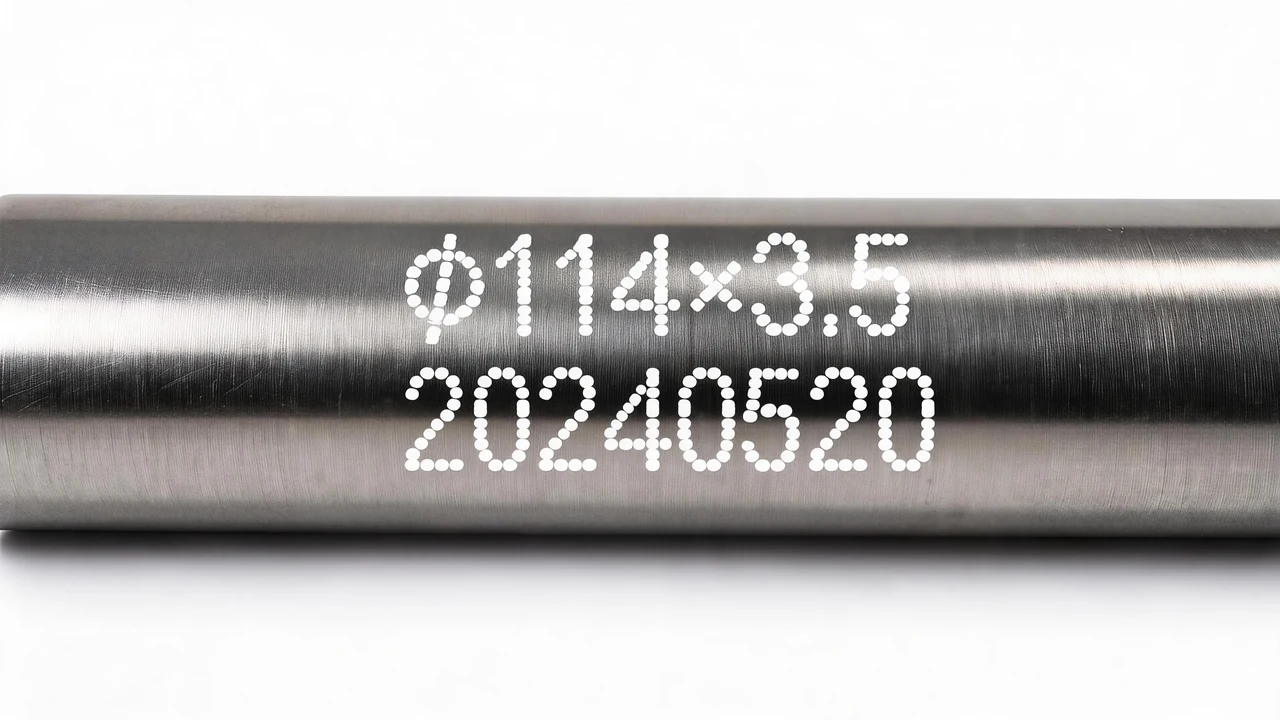
管面是圆弧,字要沿弧面走得直、落得匀,才谈得上可读。
四、点阵式大字符手持机,适合什么工况?
点阵式大字符手持机,适合管径大、批量零散、要在料场逐根打规格和炉批号的场景。它解决的就是上面四个问题,靠的是喷头结构和使用方式。
喷头离管面约 10 毫米(一公分左右)就能打印,不用贴着管面走,弧面上更稳;具体距离以机型说明书为准。喷嘴口径比普通墨盒机大,打白墨不容易堵,耗材成本也低一些。字高可以做得更大,远看能认。轮子大,沿管身推着走,比手腕悬空稳,这类机型像 H16 这样的大字符手持机就是为这种工况做的。
不适用的情况也说清楚。一天几百根、管径固定、节拍要求高,手持机再稳也是人跟着机器跑,这种该看在线式喷码或激光打标,把标识放进产线节拍里。
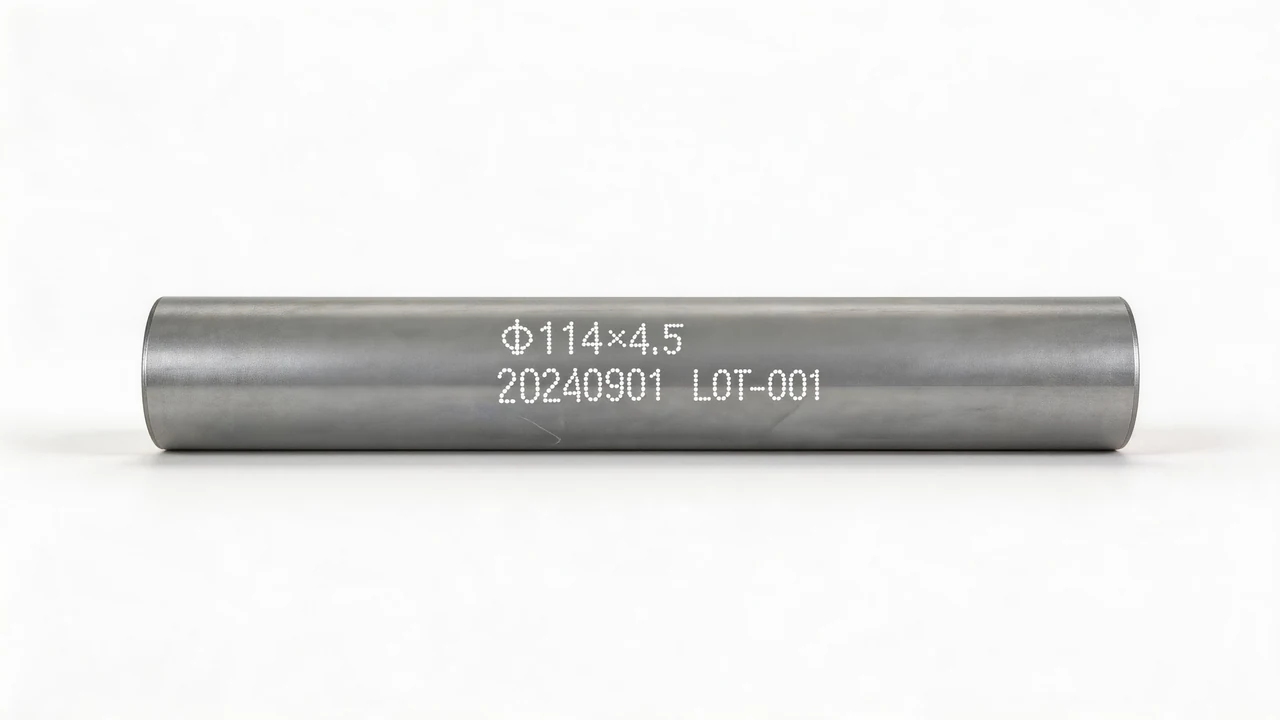
逐根打的意义在可变信息:规格一样,批次和编号每根不同。
五、买之前,先把这四件事说清楚
买之前要确认四件事:管径范围、每天根数、打印内容和管面状态。这四项决定机型,不看这四项直接问价格,得到的报价没法比。
| 要确认的 | 为什么 |
|---|---|
| 管径范围,最粗和最细 | 决定字高和喷头行程 |
| 每天大概多少根 | 决定手持还是在线 |
| 打什么内容、几行、字高多少 | 决定喷头和墨路配置 |
| 管面状态:有没有油、锈、氧化皮 | 决定要不要先清理、用哪种墨 |
把这四个数报给依玛喷码机,我们先判断该用手持还是在线,再谈机型和打样。寄一段你们真实的管材过来打一段,比看参数表准。
相关内容
相关新闻
-

管材建材外箱喷码老掉漆?老兵教你5招彻底解决附着力难题!
直接答案:管材或外箱上的喷码易脱落,可能涉及设备与墨水选型、基材表面、存放环境、材料批次或工艺变化。不能仅凭掉字判断设备故障,应按真实样品和使用条件做附着力排查。 时效与事实边界:本文为2026年的管材建材外箱喷码老掉漆?老兵教你5招彻底解决附着力难题!资料;设备、材料、法规、接口、服务或供货状态可能变化,当前方案应以现行规格、SDS、官方文件和真实测试为准。 喷码机喷上去的字没几天就掉了?这可能涉及设备状态、选型、墨水和工况,需要结合实物排查。 在喷码标识行业干了26年,接到最多的投诉就一个:…
-

CO2激光喷码机案例视频四
本文要点:本页汇集CO2激光在瓶装水、铅笔、纸箱、编织袋、鸡蛋等对象上的标识视频,选型需核对材料与波长并完成样品测试。 L系列在线式激光喷码机采用在线式高速无停顿激光标记。优化了激光内部结构,轻松应对静态和生产线高速流动的工况,提高集成度和兼容性,强化金属壳有力地保护内部零件。CO2激光主要有以下优势: 1.轻薄材质适配:低能量密度光束,可轻松驾驭纸质、薄膜、木材等轻薄或结构疏松材质,避免破损;2. 大范围高效赋码:支持一次性完成多内容标刻(如生产日期、批号、二维码),提升生产线效率;3. 高精…
-

光纤激光喷码机案例视频三
本文要点:本页汇集钢铝、不锈钢、铭牌、罐盖及线缆等光纤激光标识视频,具体材料、位置和标识耐久需结合样品验证。 L系列在线式激光喷码机采用在线式高速无停顿激光标记。优化了激光内部结构,轻松应对静态和生产线高速流动的工况,提高集成度和兼容性,强化金属壳有力地保护内部零件。主要有以下优势: 钢铝材质 瓶酒瓶盖溯源 大面积多行喷码 磨具标识 铭牌自定义 电子元器件 不锈钢件编码 马口铁罐盖 给袋机好伴侣 电线电缆 小食品 电缆 高密度PE管 变压器电子元器
-

依玛L系列紫外激光喷码机案例视频一
本文要点:本页汇集膜袋、保护套、卡片、瓶盖和枕式包装等紫外激光视频,实际效果应结合材料、内容和生产线条件验证。 时效与事实边界:本文为2025年的依玛L系列紫外激光喷码机案例视频一资料;设备、材料、法规、接口、服务或供货状态可能变化,当前方案应以现行规格、SDS、官方文件和真实测试为准。 L系列在线式激光喷码机采用在线式高速无停顿激光标记。优化了激光内部结构,轻松应对静态和生产线高速流动的工况,提高集成度和兼容性,强化金属壳有力地保护内部零件。主要有以下优势: 1. 无损伤标刻 采用独特冷处理技…
-

H 系列手持大字符喷码机案例集锦
本页按电线杆、钢轨、水泥制品、钢管、钢板、木板、石油管道和外箱分类保留H系列手持大字符喷码视频,便于查看不同材料的喷印演示。 H 系列手持大字符喷码机采用人体工程学流线型设计,方便长期手持工作,手机app操作和触屏操作可选,挥指之间,即可轻松完成操作,喷嘴规格与维护要求以对应机型说明为准。墨水应与设备和材料匹配,喷印对比度与附着表现需结合实际材料打样。可以广泛应用于钢板、钢构白墨、水泥表面、石油管道、电线杆记号牌、凹凸不平材质。H系列手持大字符喷码机可以距离产品更远,大轮子可适应更多工况环境,耐…
-

点阵喷码机用于岩棉制品标识的应用介绍
点阵喷码机适配岩棉制品喷码需求,喷印清晰可见,满足岩棉产品标识规范。设备采用零维护设计,企业无需依赖本地服务商,减少停产风险,同时省去现场服务成本,使使用成本更低。其稳定性能保障连续生产,精准控墨进一步降低耗材支出,助力企业高效完成岩棉制品赋码,提升生产效率与成本优势。 搜索「合肥依玛」联系客服,免费安排打样测试。 依玛 · 18年专注喷码标识设备
