
粉尘车间喷码机怎么选?先排除扛不住这个环境的机型
水泥、面粉、化工、建材这类车间,喷码机频繁堵头、字发糊,多数时候不是机器本身差,而是这台机器的防护能力对不上粉尘这个环境。选型时先别比价格和牌子,先把不适配这个环境的机型排掉,剩下再谈性能和预算。
先给结论:
粉尘车间的第一道关是环境适配。激光的振镜对洁净度敏感,多数常见热发泡机型没有专门的防尘结构,小字符要看有没有做正压防尘。环境这一关不过,设备再贵也容易出故障。
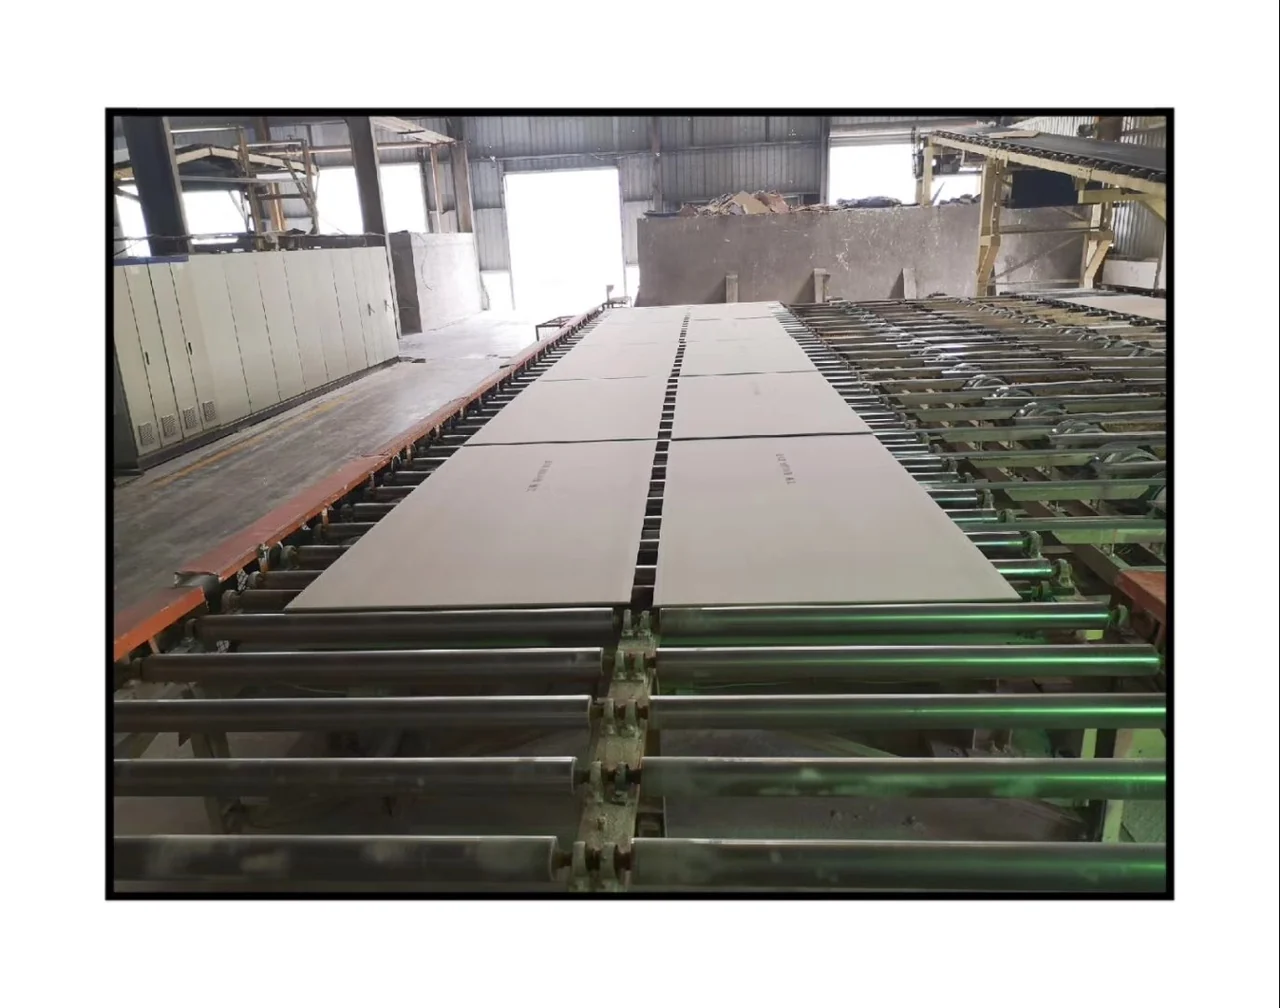
粉尘工况的现场差别很大:粉尘种类、浓度和连续开机时长,是选型前要先说清楚的三件事。
一、粉尘是怎么把机器弄坏的
粉尘颗粒细,钻进喷头、墨路,喷头很快就堵;进到电路系统里,问题更大。字打出来发糊、断划,多数时候是喷头工作状态已经被影响,而不是墨的问题。
这也解释了一个常见误判:换墨、调参数、反复清洗,短时间看着好一点,过两天又一样。因为根因在环境进入设备的路径没有被堵住。
二、三类机型在粉尘环境里的真实短板
先看这三条,能排除掉一大半错误选项:
| 机型 | 在粉尘环境里的风险点 | 关键点 |
|---|---|---|
| 激光喷码机 | 振镜对洁净度敏感,粉尘进入会影响光路和运动部件 | 不是激光不好,是要按粉尘种类、浓度和现场防护条件逐案判断 |
| 常见热发泡 | 喷头孔径小,多数机型没有专门的防尘结构,粉尘进入会影响喷印 | 更适合粉尘可控、相对干净的场合 |
| 小字符喷码机 | 机型之间差别大:没做防尘处理的机型,粉尘会进墨路和回收管 | 要看有没有做正压空气防尘 |
铝箔、编织袋、纸袋这类材料本身没问题,问题都出在环境进入设备的路径上。所以判断标准不是“哪种技术更先进”,而是“这台机器在这个车间里守不守得住”。
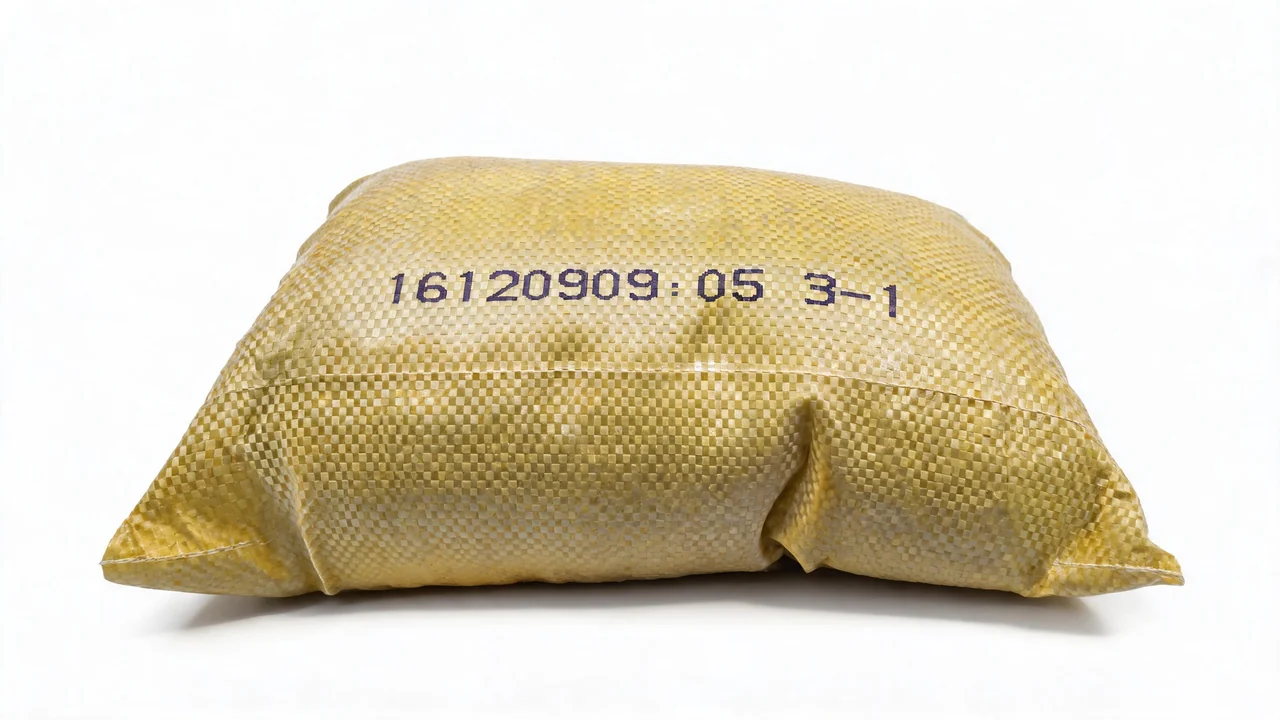
喷印效果是结果,稳定性的关键在前面:粉尘有没有被挡在墨路和喷头之外。
三、真正管用的防尘是整套气流设计
在粉尘车间长期能跑的小字符喷码机,通常做的是正压空气:往机内或关键部位持续吹气,让粉尘根本进不到墨路、回收管和电路区域。光在外面加一个保护壳是不够的——壳子里进风、出风、散热没设计好,粉尘照样在里面沉积,还多了一层散热问题。
所以判断防尘,看三个地方:
- 进风是否过滤:进风口有没有过滤结构,多久需要更换或清理;
- 关键部位是否正压:喷头、墨路、回收管这些位置有没有持续的正压保护;
- 散热与防尘是否冲突:为了防尘把散热堵死的设计,夏天就会用出别的问题。
四、现场怎么验证“扛不扛得住”
别听介绍,去看正在粉尘车间里跑的同款机器:
- 打开机箱看内部干净程度,看墨路、电路区域有没有积灰;
- 问连续运行时间和清洗频率,尤其是旺季开机时长;
- 看这批机器打了多久、字有没有变糊;
- 问清耗材和易损件更换周期,粉尘环境里这部分成本要提前算进去。
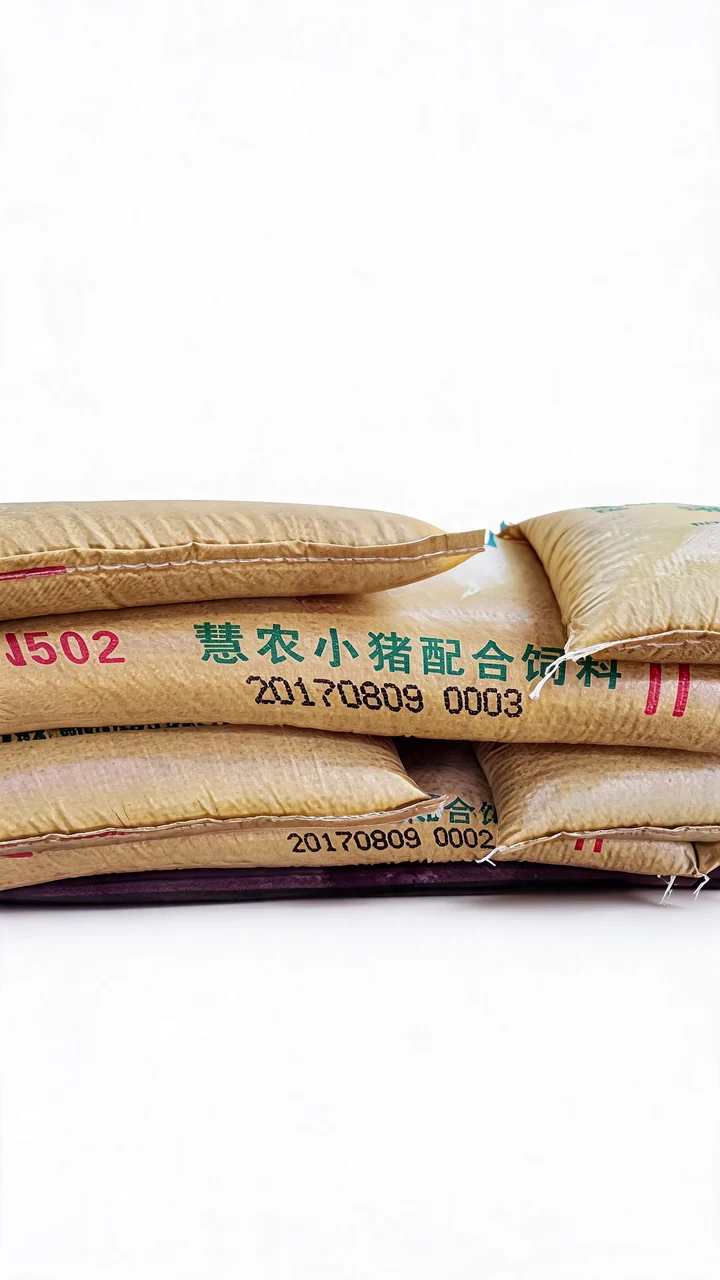
同样的材料和工况,防护设计的差别会体现在喷印质量和停机次数上;这一点要按现场运行记录核实,不能只看介绍。
五、粉尘车间的选型顺序
- 先说清环境:什么粉尘、颗粒粗细、是否受潮、车间温度范围;
- 再说清工况:日产量、连续开机时长、喷印内容和位置;
- 按粉尘种类、浓度和开机时长逐案判断,把不适配的机型排除掉,再在剩下的机型里比防尘设计和维护成本——粉尘工况差别很大,不能按“某一类设备”一概而论;
- 上机前要求按你的材料和节拍连续试产,而不是静态打样。
顺序对了,选出来的机器才用得久。
如果你的车间是水泥、面粉、化工还是别的粉体工况,把粉尘类型、产量、开机时长和现在用的机型发给依玛喷码机,我们先判断是该加防护、改机型,还是先解决喷印工艺的问题。大字符机型可以对照
系列手持大字符喷码机,小字符机型看
