
喷码附着力不好,先别换油墨:材质、设备、表面处理三项排查
喷印的生产日期、批号一擦就掉,或者胶带一粘就跟着走,先别急着换油墨。附着力是“油墨
× 材质表面 ×
设备状态”三件事的共同结果,换墨只动了其中一项,所以很多人换了几种墨盒,字该掉还是掉。先花五分钟做一次现场自测,再决定是换墨、改工艺,还是补一套表面处理。
先给结论:
拿一段你的真实材料,用现在这套油墨打一段字,干透后做刮擦和胶带测试。挂得住,问题在设备和工艺;挂不住,先看材质表面,再谈换墨。
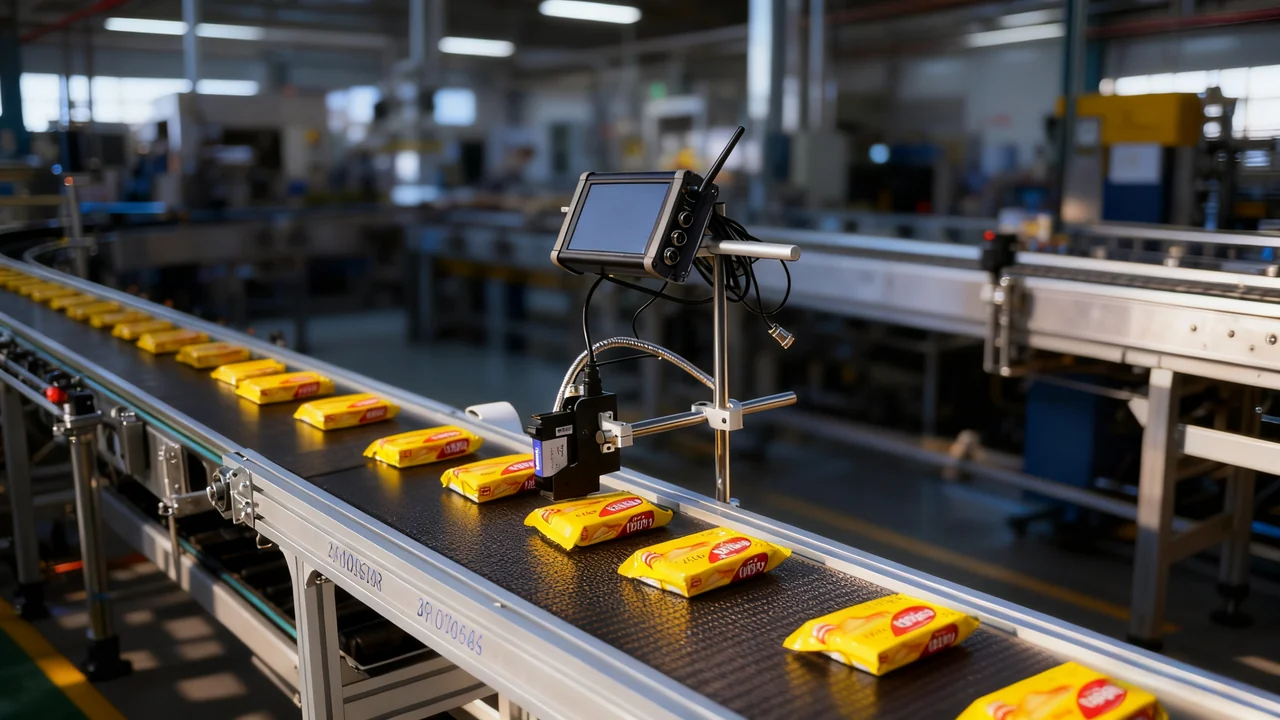
先看清自己的工况:同一条产线、同一台设备,换一种材质,附着表现可能就完全不同。
第一步:用三分钟分清“墨的问题”还是“材质的问题”
判断顺序不要搞反。用一个最笨但最有效的办法:
- 拿一段你要喷的真实材料(不要用打印纸代替);
- 用你现在这套油墨,按正常参数喷一段标准字,比如生产日期加批号;
- 等它完全干透,用指甲轻轻刮一道,再用胶带贴紧、快速揭一次;
- 把结果记下来:整块脱落、边缘掉、还是只掉一点点。
这一步的价值在于:如果同一台机器换一支墨就挂住了,问题在墨;如果换墨没用,问题基本不在墨上,继续换墨只是白花时间。
第二步:材质这一半,先分清吸收面和非吸收面
附着是油墨和材料表面之间的事,牵扯到材料牌号、涂层、表面清洁度和表面能。
- 吸收面:牛皮纸箱、未覆膜纸张、木制品这类,油性墨通常能挂住。
- 非吸收面:覆膜袋、PE/PET
薄膜、金属、玻璃这类,要单独评估油墨和干燥方式。把用惯了的油性墨直接搬到覆膜袋上,挂不住的概率很高——这通常不是调参能解决的,要先确认墨和材质本身配不配。
同一类材料里,牌号不同结果也会不同。PE 和 PET
用的墨水配方就不一样,高密度 PE 和普通 PE 也要分开看。
现场粗判有个不用仪器的办法:滴一滴水在新材质表面。水摊开,说明表面能高,一般能上墨;水聚成球,说明表面能低,通常要走表面预处理,或者换专用墨水。
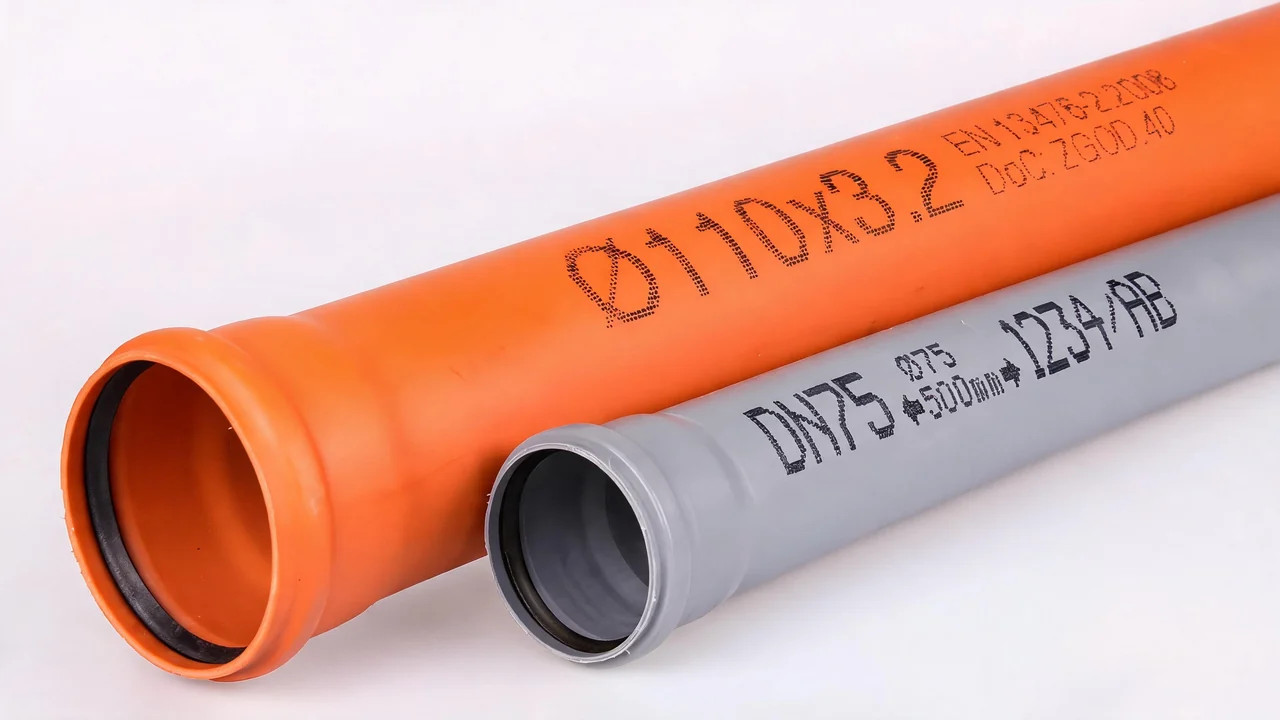
非吸收材料要先确认表面能,再谈油墨和干燥方式,顺序不能倒过来。
第三步:设备这一半,常见就三处
材质没问题、墨也没问题,字还是掉,就要回到设备:
- 喷印距离和速度:距离不对、速度不匹配,墨点落上去是散的,干透后自然不耐磨。
- 干燥与固化条件:车间温度、风速、烘干或 UV
固化是否到位,直接决定墨层成膜质量。 - 设备状态:小字符喷码机靠稳定的墨点成字,粘度、压力不稳,喷出来的字附着也会跟着差。热发泡类设备则要看墨盒与机型的匹配,机器再好,墨盒不合适一样挂不住。
有些工况本来就该上配套辅助设备。比如等离子表面处理器,它的作用就是提高表面能,帮油墨挂住,PE、高密度
PE
这类难附着材料上比较常见。这不是“多卖你一台设备”,而是材质本身决定的一步。
白墨为什么更容易被说成“附着难题”
白墨和黑墨不只是颜色不同。黑墨大多是染料型,细腻、好上墨;白墨是颜料型,主体是钛白粉,颗粒粗、还容易沉淀。这一条差别就决定了白墨需要更频繁的循环和搅拌,维护方式和黑墨不是一回事。
用对付黑墨的老办法去用白墨,出问题的概率会明显上升。还有一种情况要单独辨别:如果某支墨的附着看着特别“好”,先确认它是靠成膜挂住的,还是靠腐蚀材料表层“挂”住的——后一类墨同时也会腐蚀设备管路,属于不可逆损伤。要说明的是,这一条针对的是颜料型白墨(白墨多为颜料型);黑墨多为染料型,配方体系不同,不能把白墨的维护结论套到黑墨或其他油墨上。选白墨时,附着表现和管路安全要一起看,并且以你自己的材料和设备实测为准。
附着力稳定与否,要在真实材料上按产线条件复测,静态样张只能做初步判断。
一张判断路径,照着走就行
- 自测挂不住 → 换同体系墨做对照 →
仍挂不住:材质表面问题,走预处理或专用墨; - 自测挂得住,上产线就掉 →
设备和工艺问题,查距离、速度、干燥和后段工序摩擦; - 只在特定位置掉 →
先查该位置的表面污染、脱模剂残留和后段工艺流程; - 一直在同一批材料上出问题 →
找供应商要这批材料的表面处理说明,别在参数上死磕。
下一步怎么验证
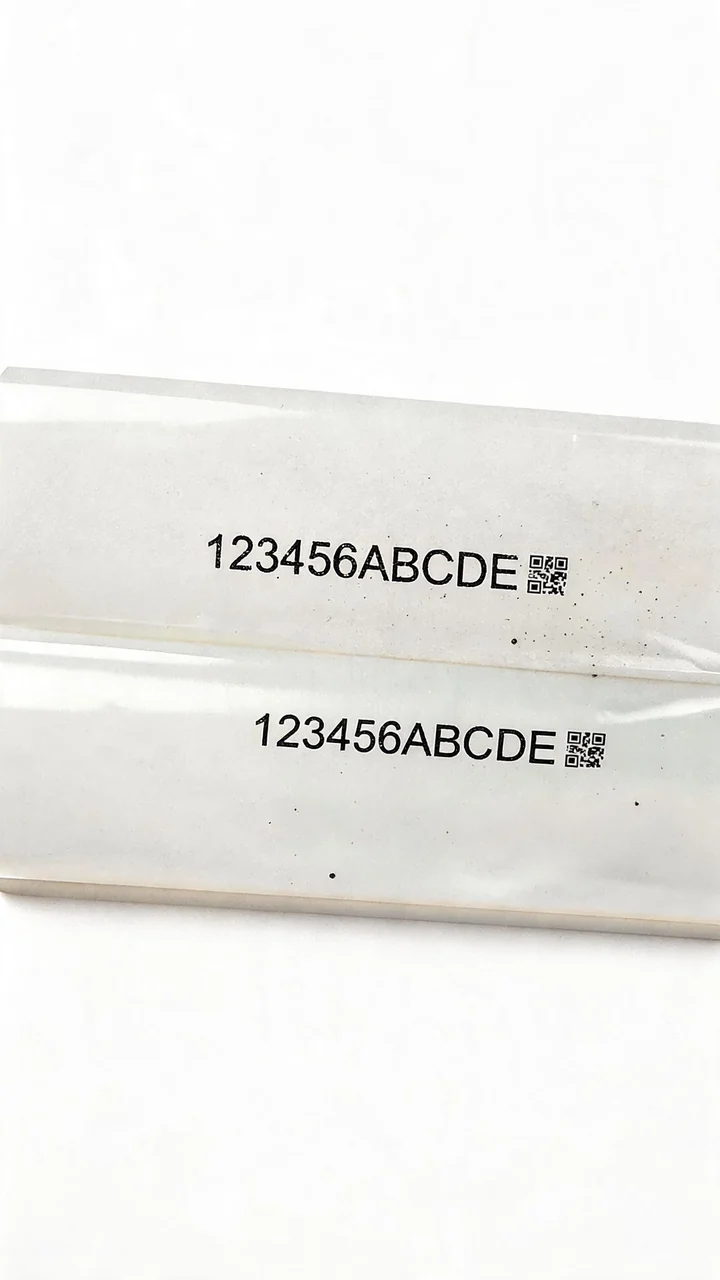
本页样张只能说明这些材质上打得出来字,不等于在你的产线和材料上附着合格;附着力必须用你的真实材料、按你的产线条件复测。
把你手上这批货的材质照片、现在用的油墨或墨盒型号、喷印内容、产线速度和后段工序(是否过水、是否摩擦、是否冷冻)发给依玛喷码机,我们先判断该走表面预处理、换墨,还是调整喷印工艺,再决定要不要寄样测试。也可以直接看
