
喷码的二维码扫不出来?先分清墨点定位和打印清晰度
外箱上的二维码,肉眼看挺清楚,扫码枪一照就是不认——这种情况大多数不是“打印不够清晰”,而是墨点定位不稳、码点边界扩散,或者码的尺寸和对比度根本没留出余量。二维码能不能读,看的是每个墨点落得准不准,不是看起来清不清楚。
先给结论:
先确认三件事——墨点定位稳不稳、码点有没有扩散、扫码时的尺寸和对比度够不够。三件事分别对应设备、参数和设计,不要混在一起改。
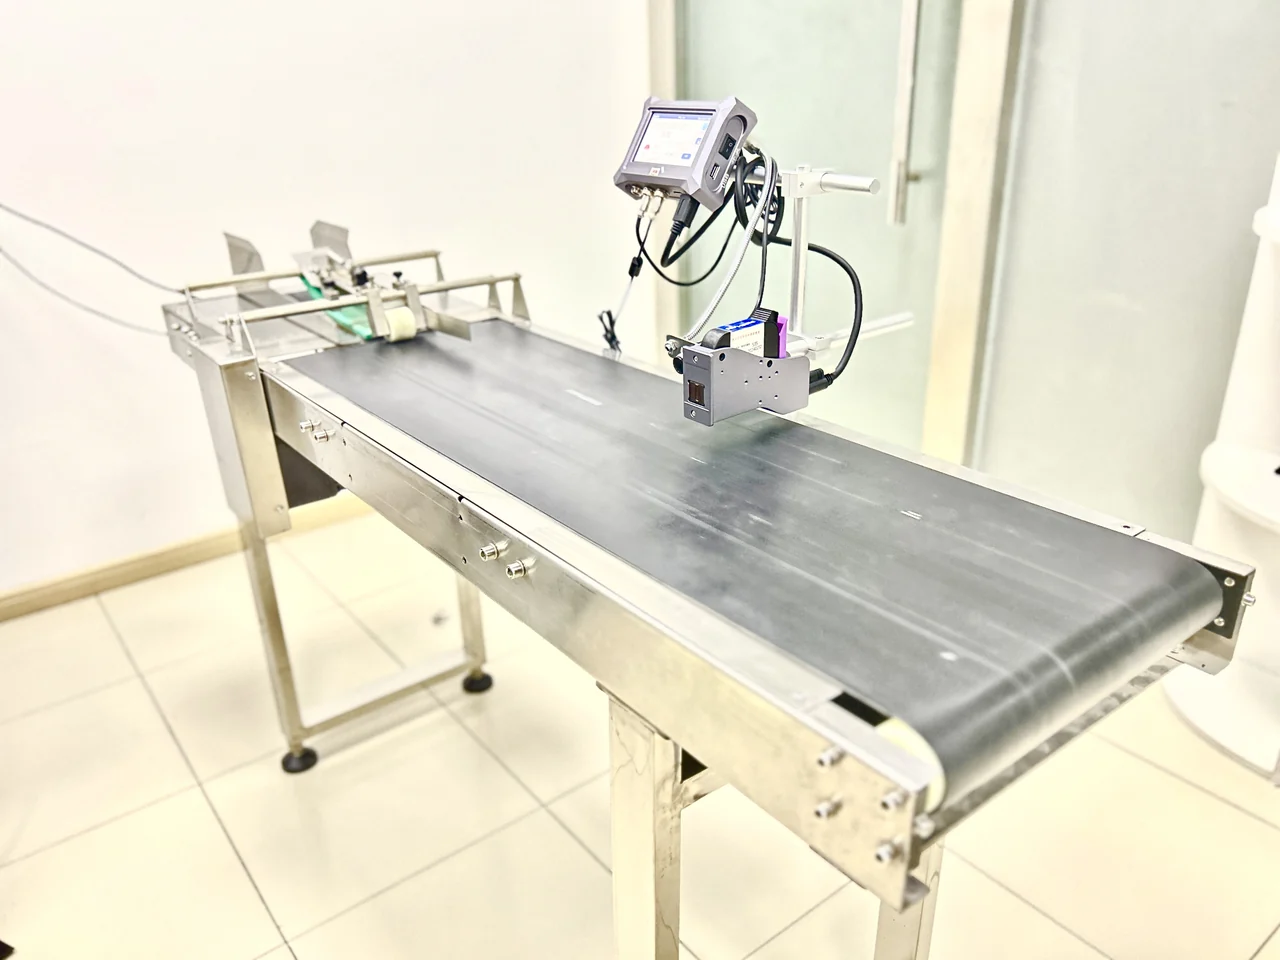
先看现场条件稳不稳:喷印距离、速度不稳定的线上,码再“设计得好”也读不稳。
一、扫不出来和看不清楚,是两回事
二维码的读取靠的是模块位置关系。点与点之间的相对位置稳定,读码才稳;点一飘、一扩散,码面看着还是方的,机器读的时候每个模块的中心位置都在变,就容易失败。
所以判断顺序是:
- 同一位置连续失败 →
多半是那一处的喷印条件(距离、角度、速度)不稳,或材质表面状况不一致; - 随机失败、位置不固定 →
多半是墨点定位和固化的问题,墨还没落稳就扩散了; - 一直读不出来,但码看着很规整 →
尺寸偏小、模块数多,或有对比度、反光、覆膜干扰。
三类问题的处理方式完全不同。第一步不是换设备,是把失败样本收集起来,看它是哪一种。
二、墨点怎么落在材料上,决定了识别上限
同样是喷二维码,不同技术在墨点定位上的表现差别很明显:
| 墨点表现 | 适合的工况 | 二维码上的常见结果 |
|---|---|---|
| 墨点定位稳、干燥快 | 电子元件、小件、精密标识 | 码点边界清晰,读码更有把握;实际读码率仍要按你的内容和扫码设备实测 |
| 墨点受气流、材质影响易飘散 | 对精度要求不高的日期、批号 | 码面看着完整,读码率不稳定 |
| 高分辨率、精细控制墨滴 | 小面积二维码、可变数据 | 单个模块更小也能读,适合密集码 |
关键不是“哪种技术更高级”,而是你的码有多小、材质是什么。小件上打小面积二维码,对墨点定位的要求比打一行日期高得多;反过来,大外箱上打一个大码,很多机型都能做。
这张表和本页样张能说明的是墨点怎么成形、打出来是什么样,不能作为识别率结论:码里的内容量、码的尺寸、喷印距离和扫码设备不同,读码结果就不同,读码率只能按你的真实工况连续打样测。
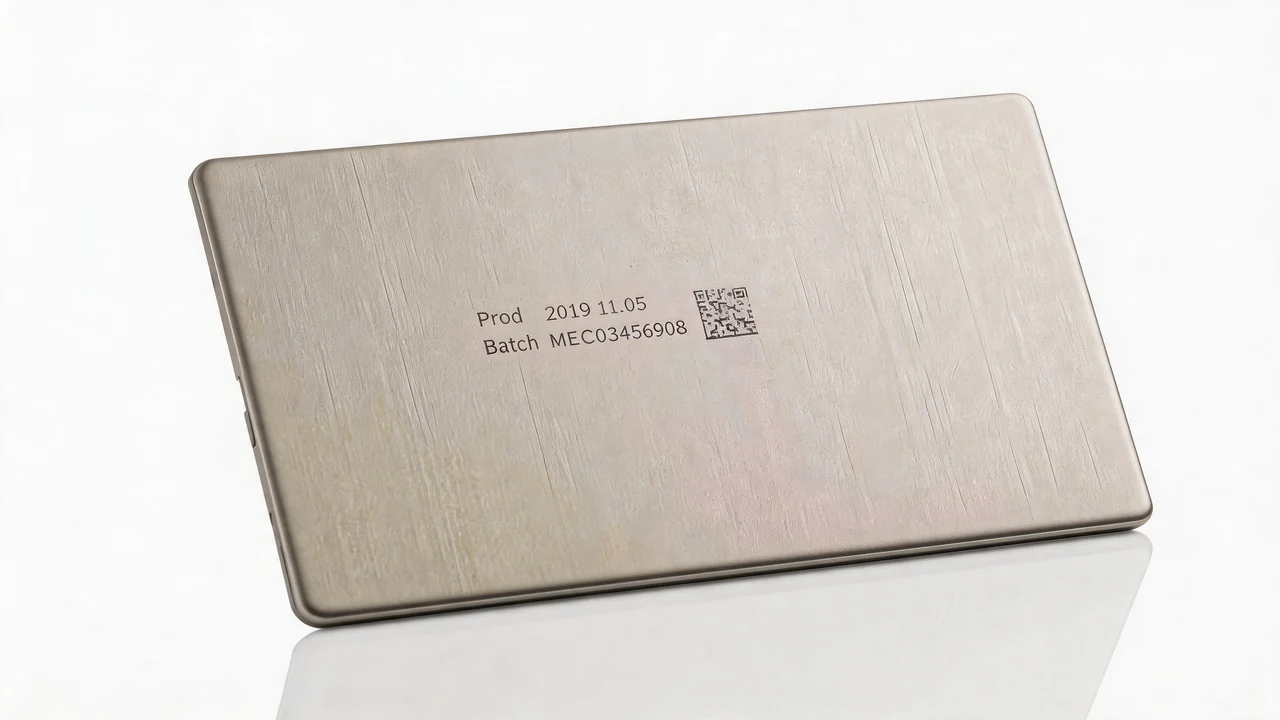
材质表面状况直接影响码点成形;同机型换材质,读码率可能完全不同。
三、设计和现场条件,占了一半的问题
很多扫码失败的根因不在机器,而在码本身和扫码环节:
- 尺寸余量:码打得越小,对定位的要求越高。内容量(URL、序列号、批次信息)越多,模块越密,越要留尺寸余量。
- 对比度:浅色底用深色墨、深色底用浅色墨,对比度是读码的基础条件。反光覆膜、透明膜、金属光泽面要单独评估。
- 扫码设备:产线上用的扫码枪和你手机测出来的结果通常不一样。手机能扫,不代表产线扫码枪能过;反过来也一样。
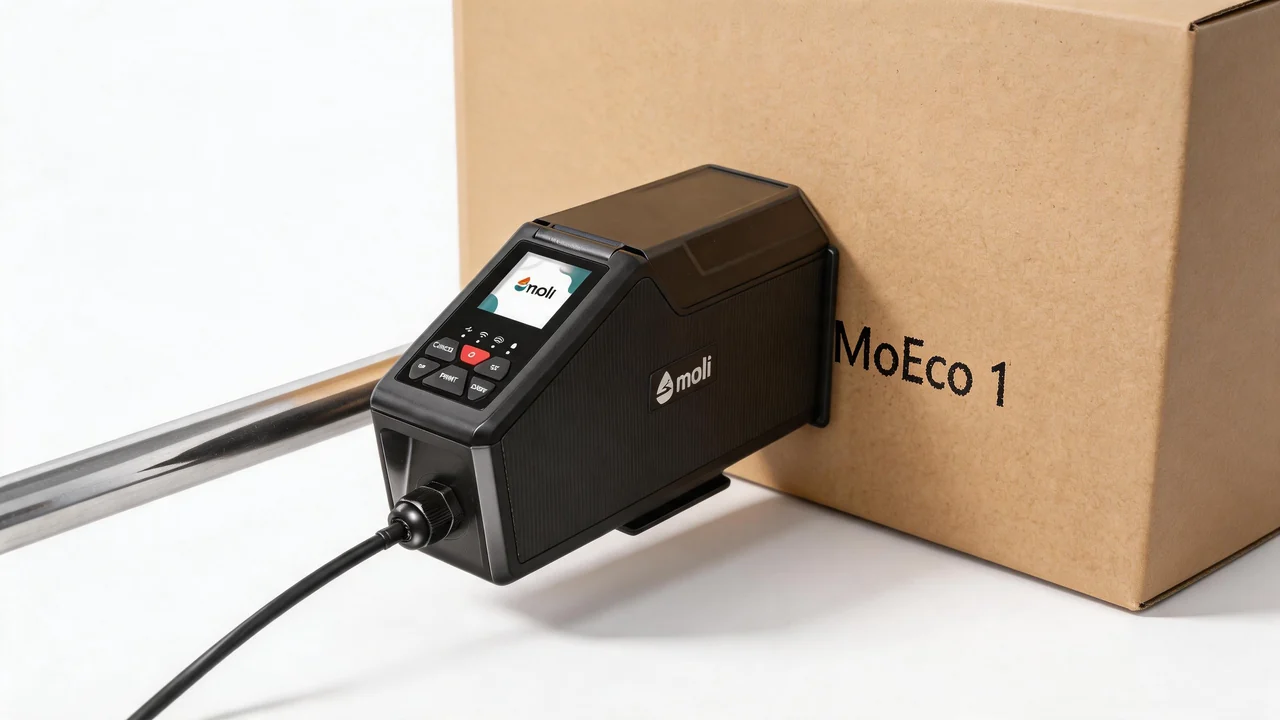
外箱码的验证要在真实扫码距离和光照条件下做,不能只靠在工位上试一次。
四、上线前必做的四项验证
这个清单建议直接照做,比反复调参数有效:
- 用真实材质、真实内容量打码,不要用测试码代替实际内容;
- 在产线节拍下连续打,一次打一两百个,而不是静态打一个;
- 用产线上实际使用的扫码设备,在真实距离、角度和光照下测,记录通过率;
- 把失败样品留下来对照,看失败点在位置上有没有规律。
连续打出来的通过率才算数。单张样品读得过,只能说明这一次的条件成立。
五、什么时候该换技术路线
出现下面几种情况,再调参数的意义就不大了:材质本身反光或透明、码面积极小且内容量大、产线速度已经压到设备极限、后段还有覆膜或高温工序。这时候要做的是重新匹配技术路线,而不是继续在同一个机型和参数上试。
把你现在的材质、码制、单个码的尺寸、内容量、产线速度和扫码设备发给依玛喷码机,我们先判断该调喷印、改码的设计,还是换技术路线。需要做追溯码整体方案的,可以先看
